LASER WELDING
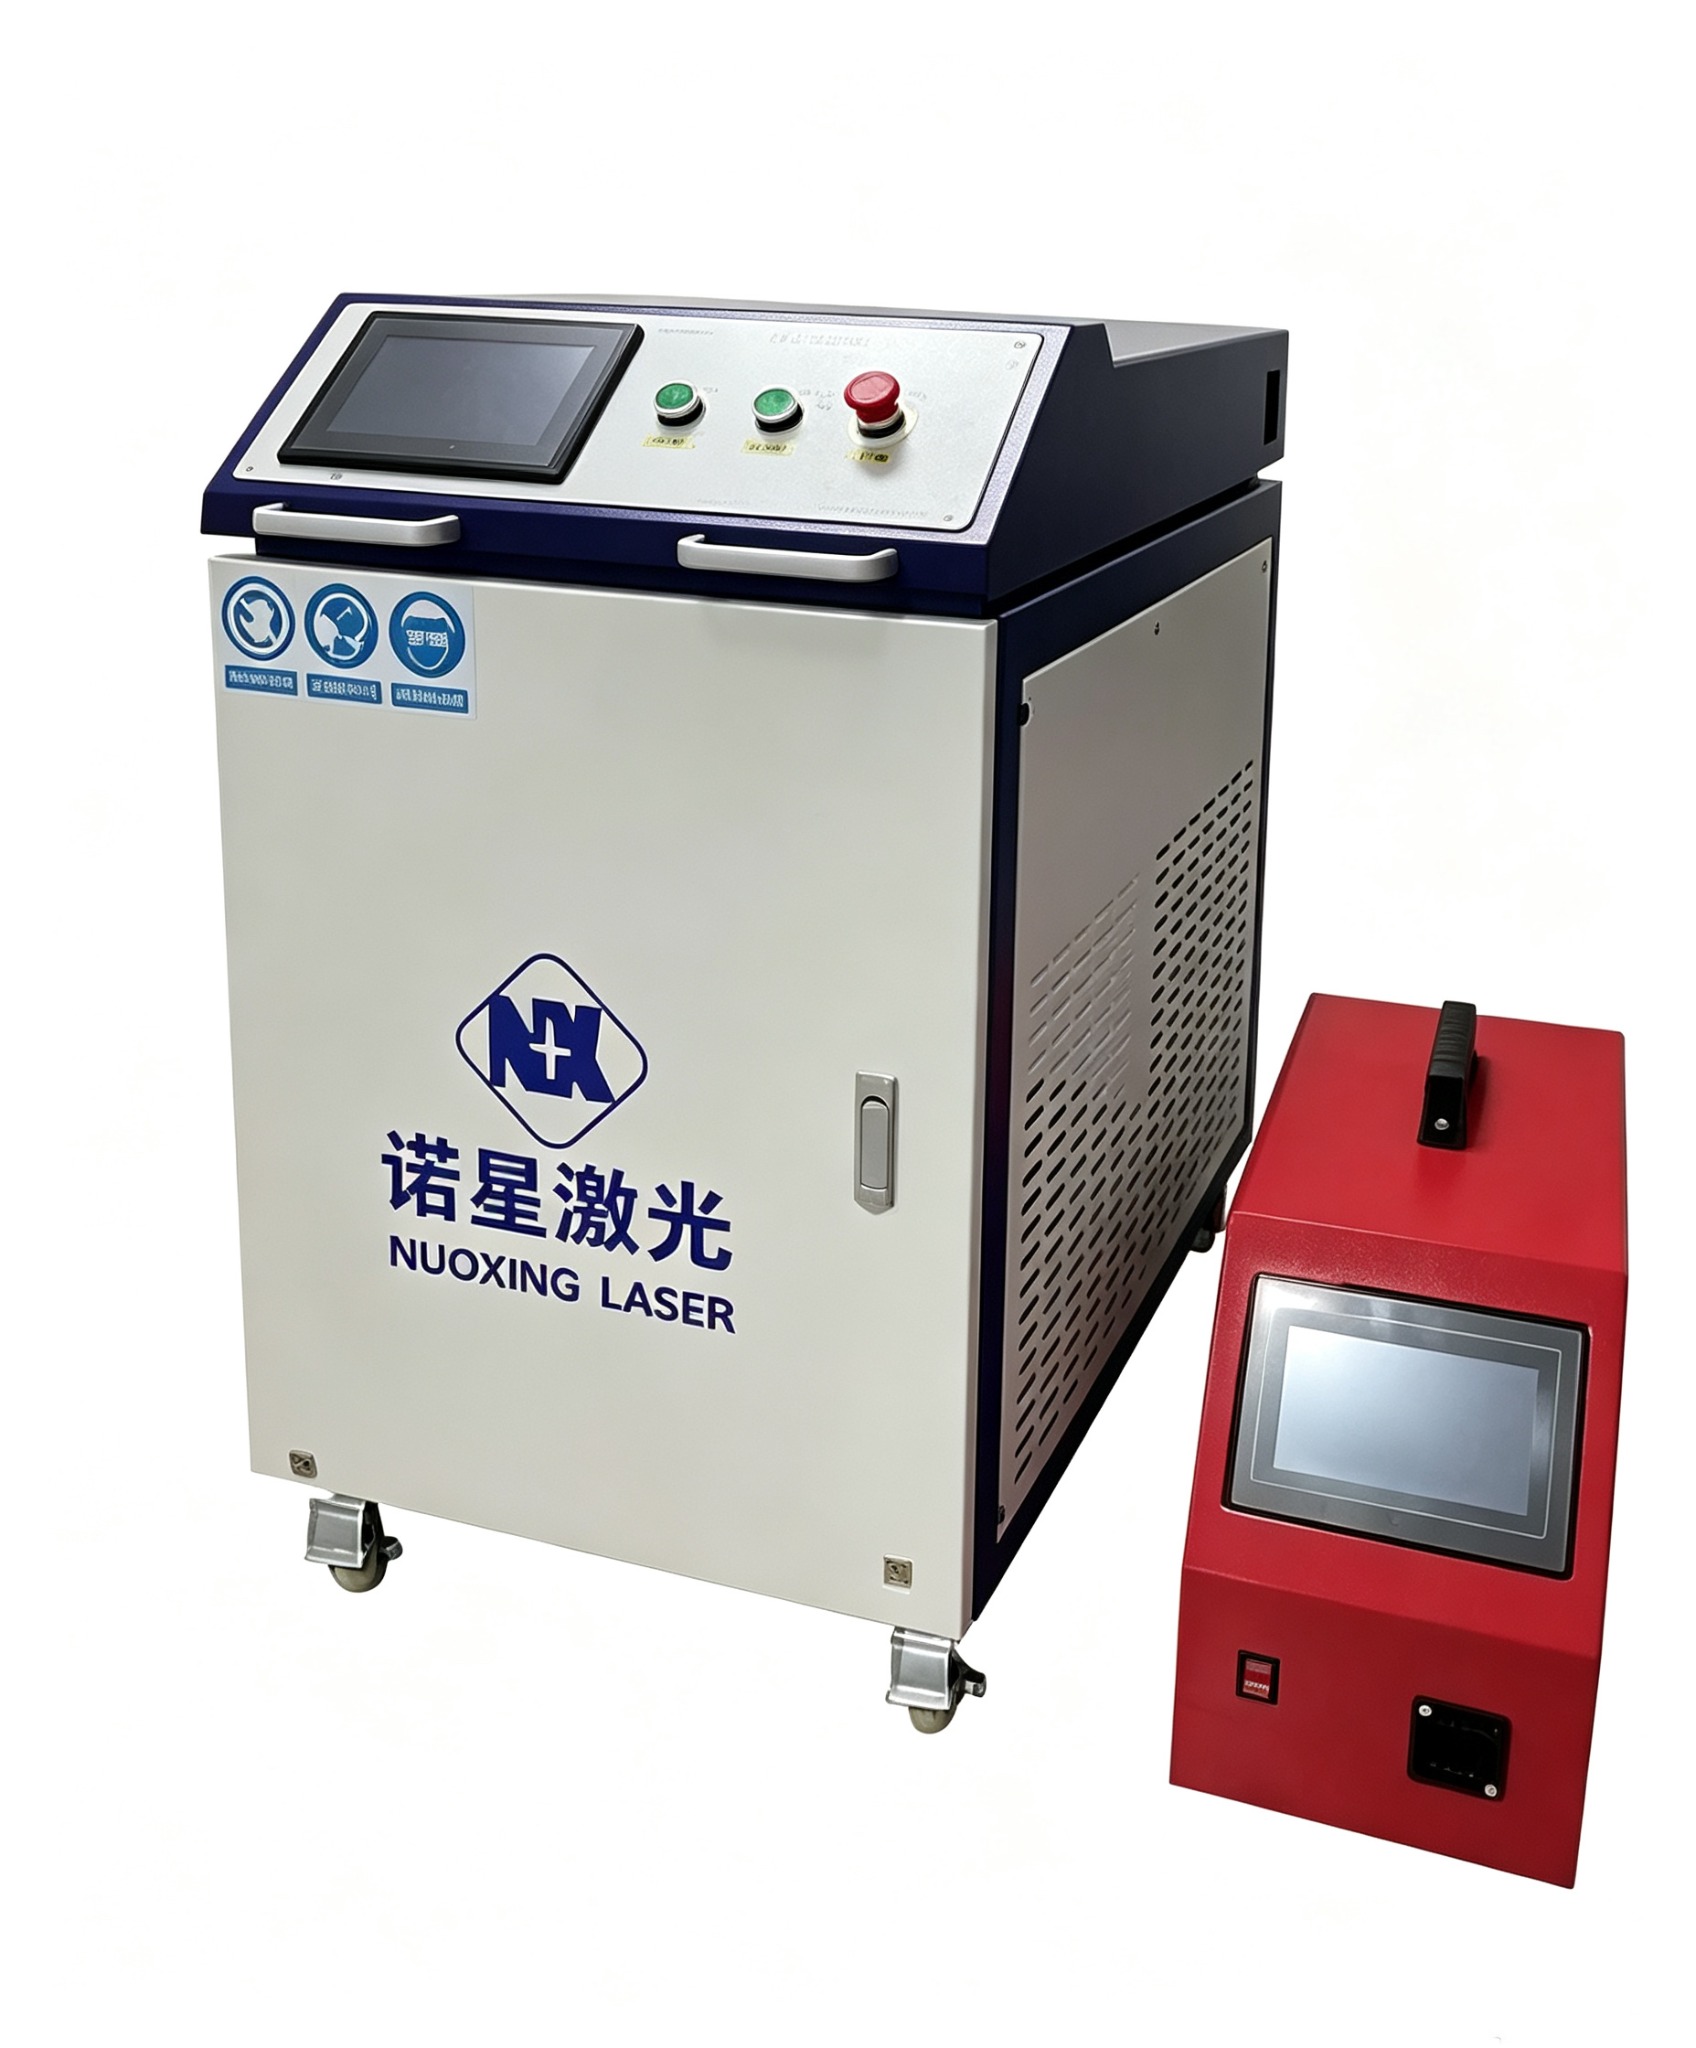
手持激光焊接设备
适用于钣金、厨具、门窗、机柜和金属制品焊接,可根据需求配置送丝系统。
面向金属制造、钣金加工和现场焊接需求,根据材料、厚度、幅面、焊缝形式和产能要求确认激光功率及整机配置。
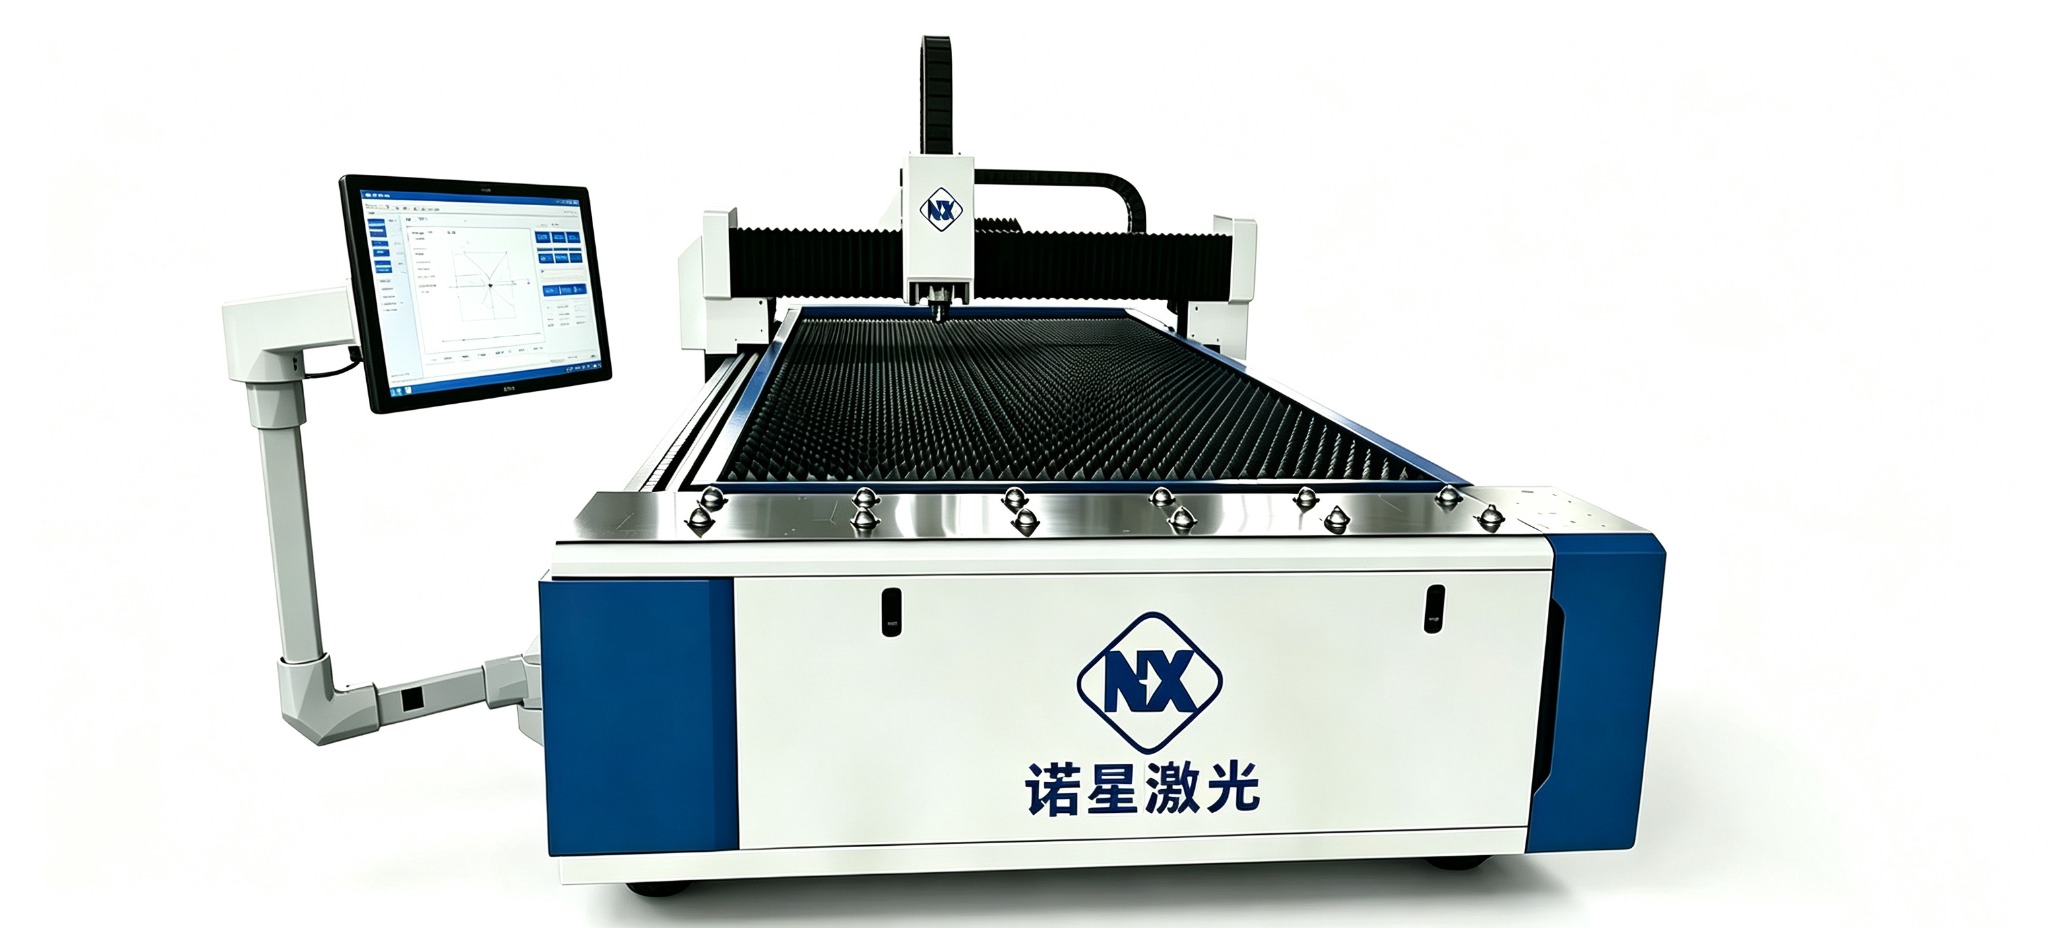
首版展示现有设备实图与已确认参数。具体功率、冷却方式、工作幅面和标准配置,根据材料、厚度、精度及生产节拍确定。
适用于钣金、厨具、门窗、机柜和金属制品焊接,可根据需求配置送丝系统。
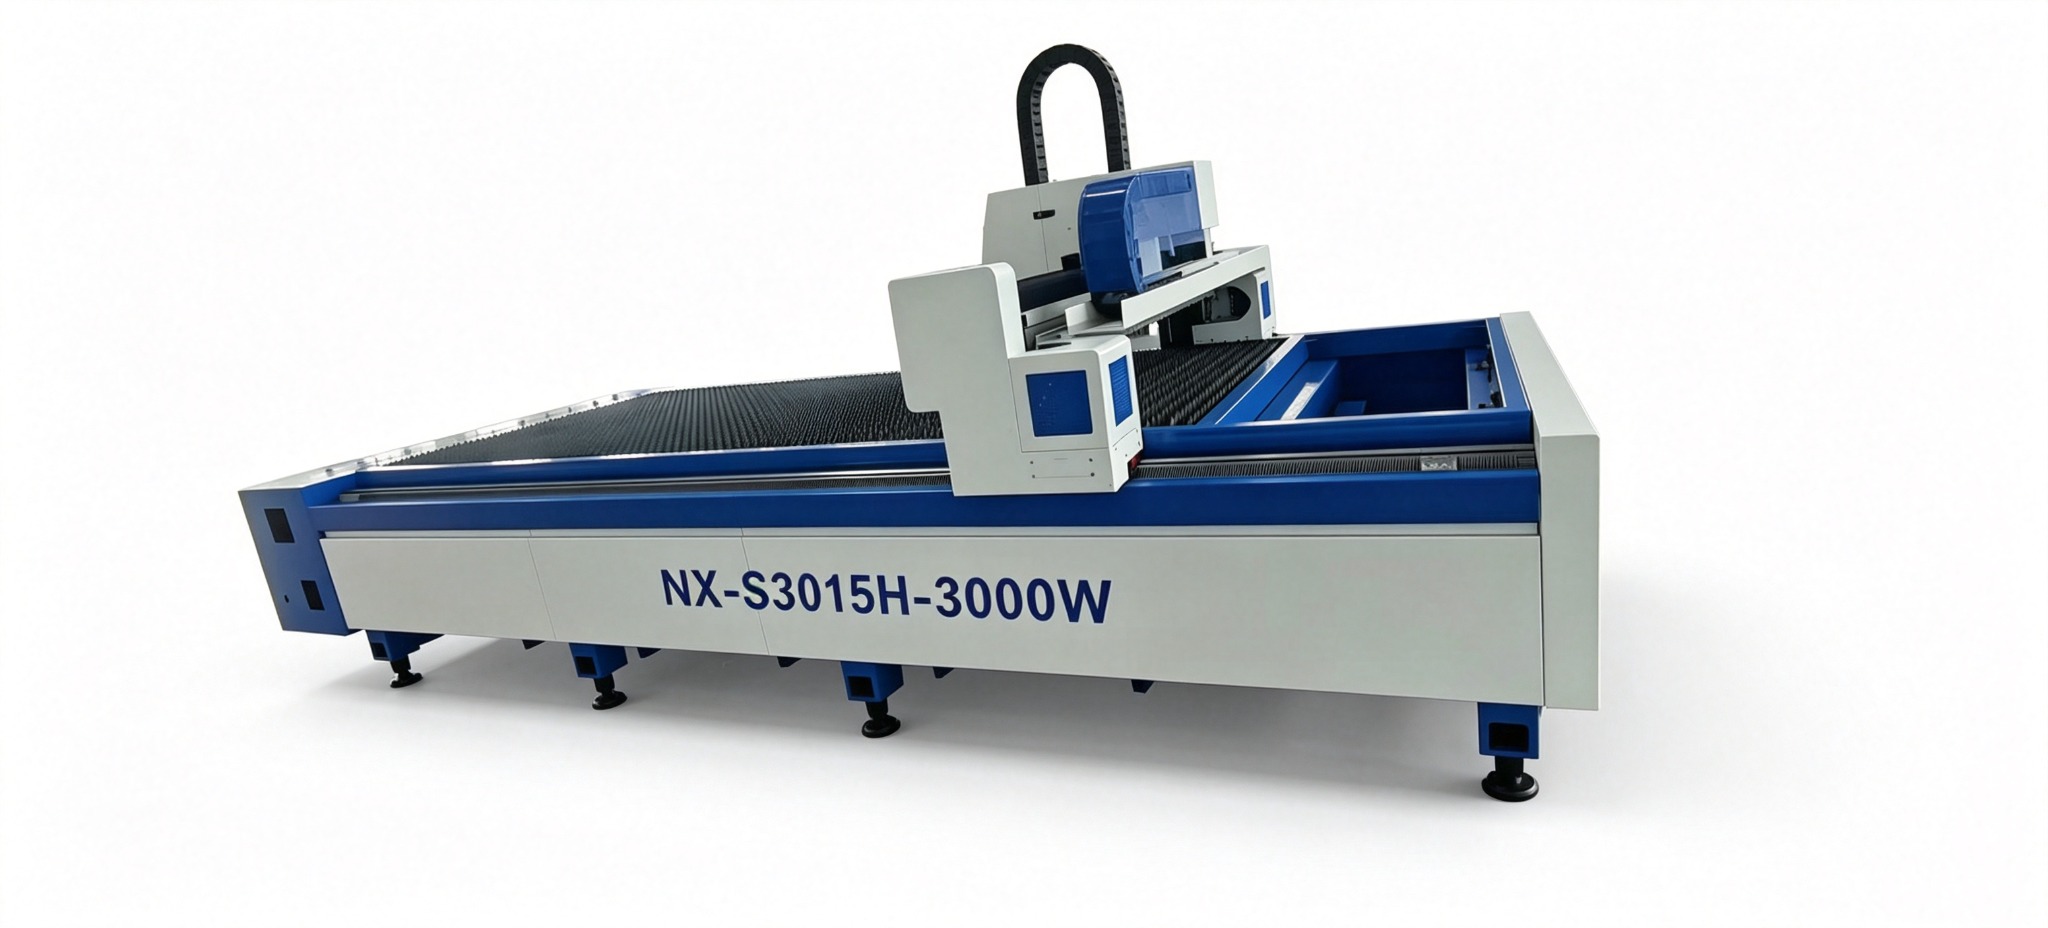
3000 x 1500 mm工作幅面,具体切割能力取决于材料、气体与工艺参数。
确认最大幅面、材料厚度、切割精度、产能、上下料方式及目的地电气标准。
参数根据诺星《设备技术参数》整理。切割厚度、速度和焊接效果受材料、辅助气体、工艺、环境及操作条件影响。
| 激光器 | 锐科3000W;波长1070 nm;连续波CW;能量不稳定度≤2% |
|---|---|
| 加工幅面 | 3000 x 1500 mm |
| 切割头与控制 | 波刺电动调焦切割头;柏楚跟踪传感与切割系统 |
| 运动与控制部件 | 汇川伺服电机;研华工控机;32点I/O;施耐德电气元件 |
| 机械精度 | 工作台机械精度±0.08 mm;重复定位精度±0.02 mm |
| 参考切割能力 | 碳钢≤25 mm;不锈钢≤20 mm,需结合气体、材料质量和工艺条件确认 |
| 供电 | 三相五线AC 380 V ±5%,50 Hz ±1% |
| 激光器 | 锐科1500W光纤激光器 |
|---|---|
| 焊接头 | SUP 23T手持焊接头 |
| 冷却系统 | 武汉汉立1500W水冷系统 |
| 机柜结构 | 激光器与水箱一体式机柜 |
| 适用材料 | 不锈钢、碳钢、铝合金、镀锌板等;实际工艺需试样确认 |
| 典型应用 | 门窗护栏、厨卫五金、广告字牌、机箱机柜、钣金及现场补焊 |
| 选配信息 | 送丝系统、焊枪配置和现场电源标准按项目确认 |
网站不使用“固定提升比例、固定速度倍数或绝对寿命”等未经项目验证的承诺;正式能力以打样、工艺条件和报价技术附件为准。
回答材料适用性、功率选择、切割厚度、保护气体、现场条件和样品测试等选型问题。
具体配置、库存、交期与适配结果以正式核对为准。
是。手持激光焊机和激光切割机使用诺星品牌,产品配置与规格以正式报价单和技术协议为准。
通常用于碳钢、不锈钢、镀锌板等金属材料,铝合金等材料需根据牌号、厚度、表面状态和焊缝要求单独评估。
可焊厚度不是单一固定值,会受到材料、接头形式、装配间隙、焊接速度和质量要求影响。请提供样件信息后确认,不建议仅按功率判断。
可根据实际产品配置确认不同功率方案。功率选择需要结合材料厚度、连续工作需求、焊缝形式、电源条件和预算。
通常需要根据工艺使用氩气或氮气等保护气体,以保护熔池并控制氧化。具体气体种类和流量应通过工艺调试确定。
部分系统可通过更换枪头、镜片和程序实现扩展功能,但必须以设备的实际光路、控制系统和安全配置为准,不能默认所有机型都支持。
先确定最大板材尺寸、材料种类、常用及最大厚度、期望速度和每日产量,再选择工作幅面、激光功率、切割头与辅助气体系统。
现有资料给出的参考上限为碳钢不超过25毫米、不锈钢不超过20毫米,但这不是无条件保证值,实际能力取决于材料、气体、喷嘴、焦点、质量要求和速度。
具体以配置单为准。现有1500W手持激光焊方案包含Raycus激光器、SUP23T焊接头和对应冷却系统等核心配置,替代品牌或选配会单独说明。
建议提供有代表性的材料与工件进行工艺评估。样品测试有助于确认焊缝外观、强度、切口质量、速度和耗气量。
通常需准备符合要求的电源、稳定接地、保护气体、通风或除尘、适宜温湿度及激光安全区域。具体条件以设备技术协议为准。
请提供材料、厚度、最大尺寸、工艺目标、每日产量、当地电压频率、目的港或收货地,以及是否需要送丝、除尘或其他选配。
把材料、厚度、尺寸及目标产能一起发送,我们会先确认设备方向,再补充具体型号和配置。